

Kobberlegeringssnekkegear: Kobberlegeringssnekkegear til vindkraftgenerering er speciel...
Hjem / Produkter
Skibsfremdrivnings- og forseglingsanordning
Havbore- og skibslåseløfteudstyr
Udstyr til minedrift
Entreprenørmaskiner
Olie og gas, metallurgisk udstyr
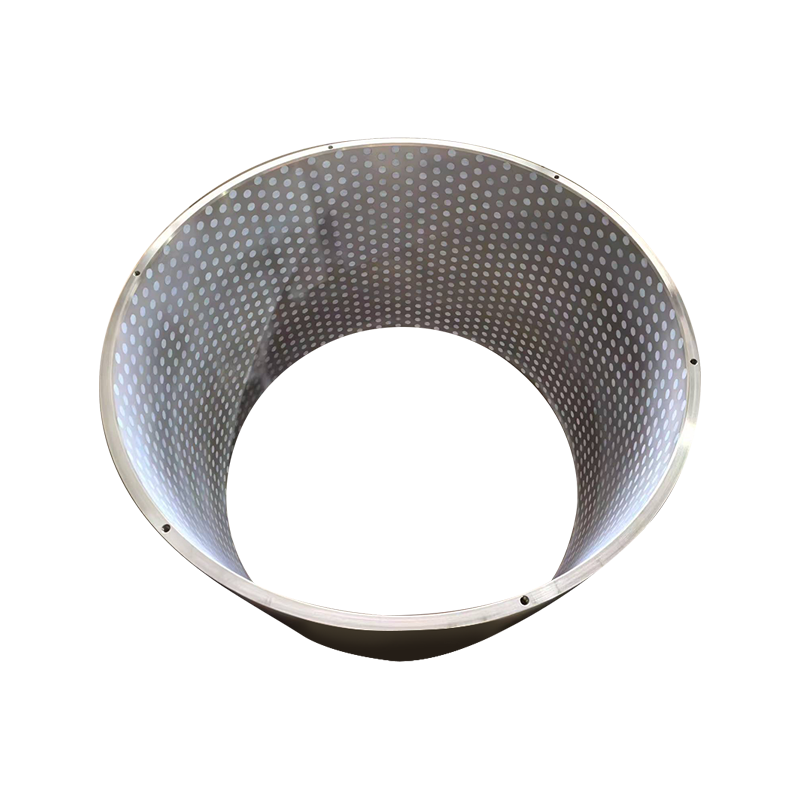
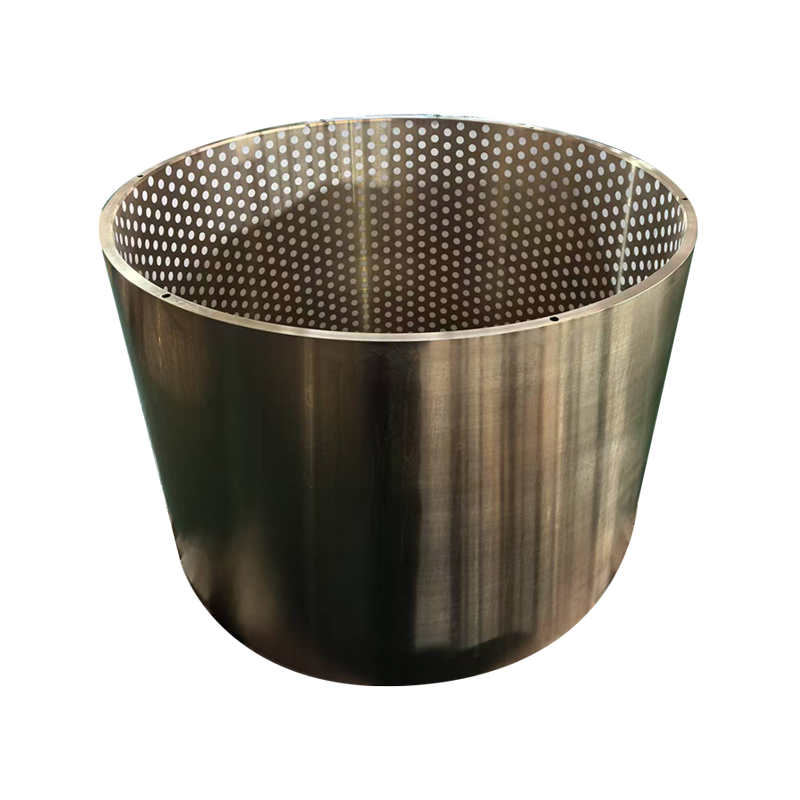
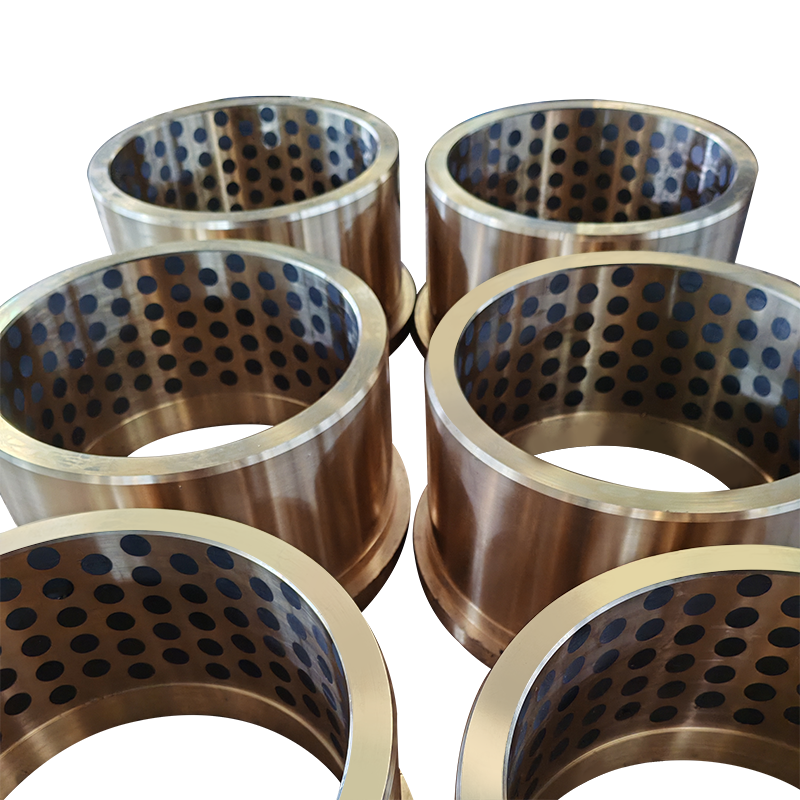
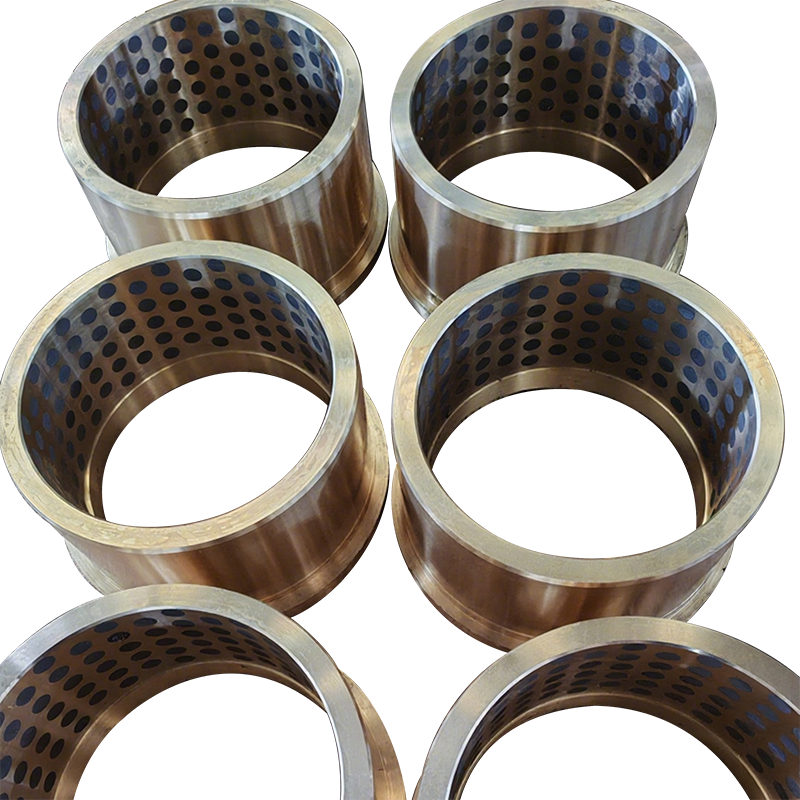
En transportørmotor kører stille i tre år, hvorefter den begynder at rumle ved lav hastighed og summe ved høj hastighed. Vedligeholdelsespersonalet trækker i endeklokken, og indeni sidder en bro...
Se mereEt stenbrudsvedligeholdelsesteam presser et 60 mm boret bronzeflangeleje ind i en transportørhovedskive, spænder husets bolte og finder, at flangen er revnet inden for en måned. Bronzen var ikke...
Se mereForestil dig en 5 MW kuglemølle i et mineanlæg. Akslen er over 300 mm i diameter, roterer med et par hundrede omdrejninger pr. minut og bærer en kraftig radial belastning. Den komponent, der hol...
Se mereBronze har aldrig haft et eneste smeltepunkt. I praksis smelter de fleste bronzelegeringer mellem omkring 850°C (1.562°F) og 1.050°C (1.922°F), og en typisk tinbronze med 12% tin smelter nær 900...
Se mere
Kobberlegeringssnekkegear: Kobberlegeringssnekkegear til vindkraftgenerering er speciel...
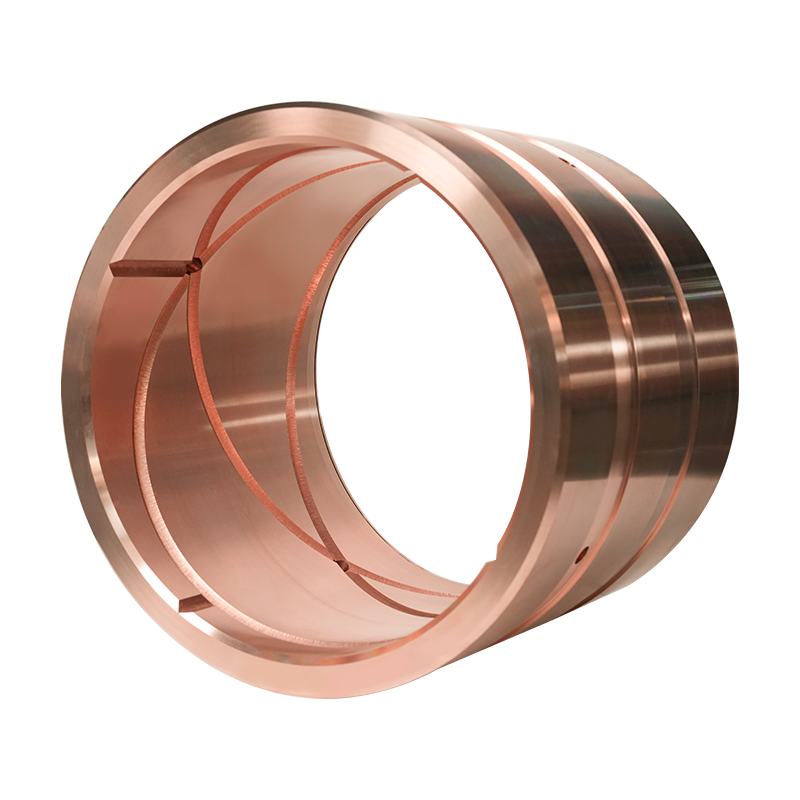
Blikbronzebøsning Til styretøj er en vigtig komponent for at sikre en effektiv drift af...
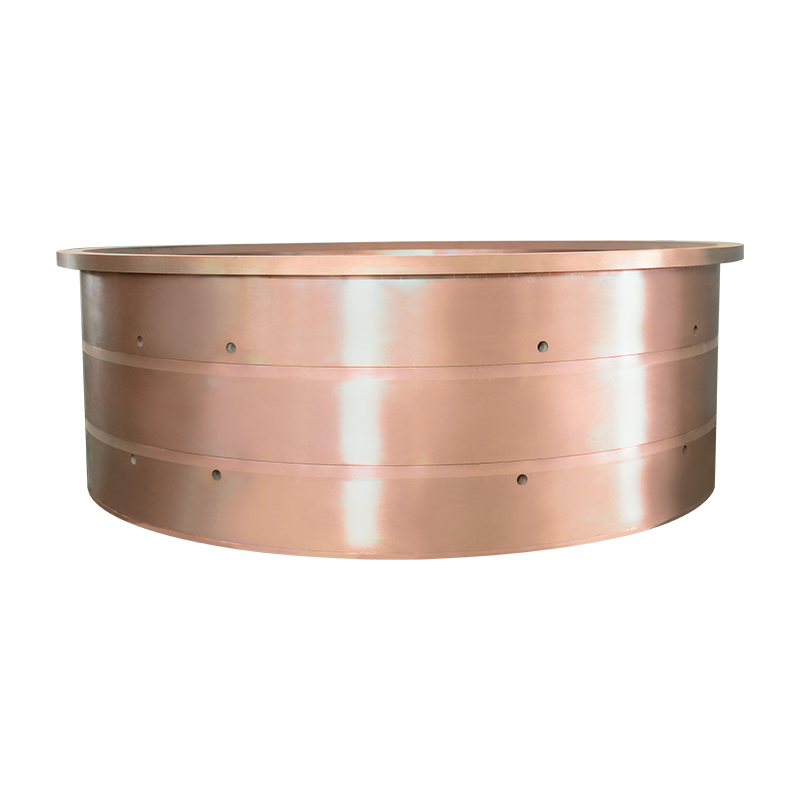
Tin Bronze Bushing For Ship Propulsion Systems er en højtydende slidbestandig komponent...
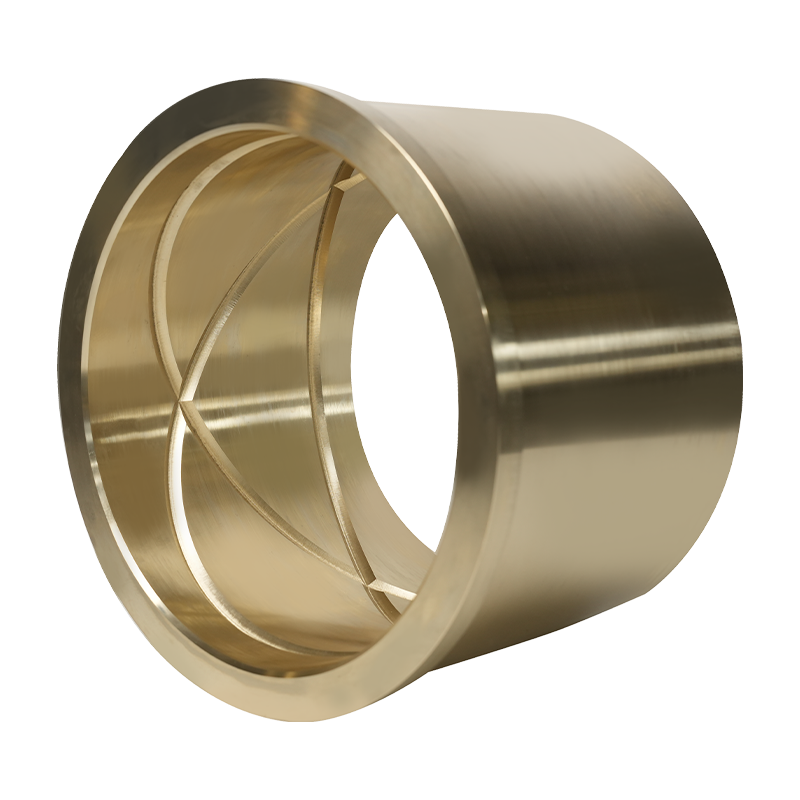
Aluminiumsbronzebøsning til skibsløftningsanordninger er en højtydende aluminiumsbronze...
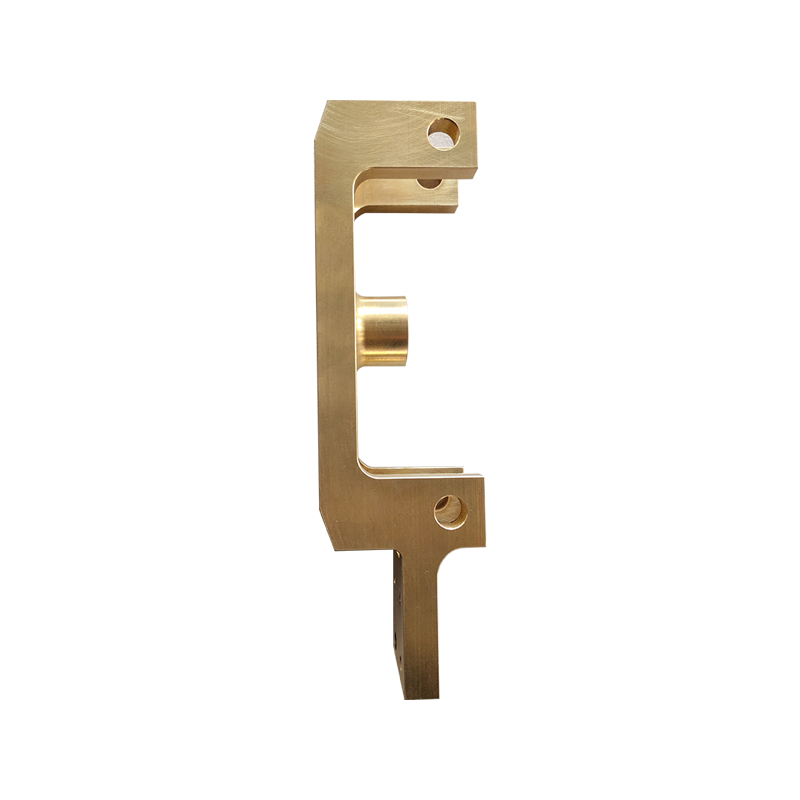
Mineudstyr Tin Bronze Alloy Plade er baseret på kobber med høj renhed, med en passende ...
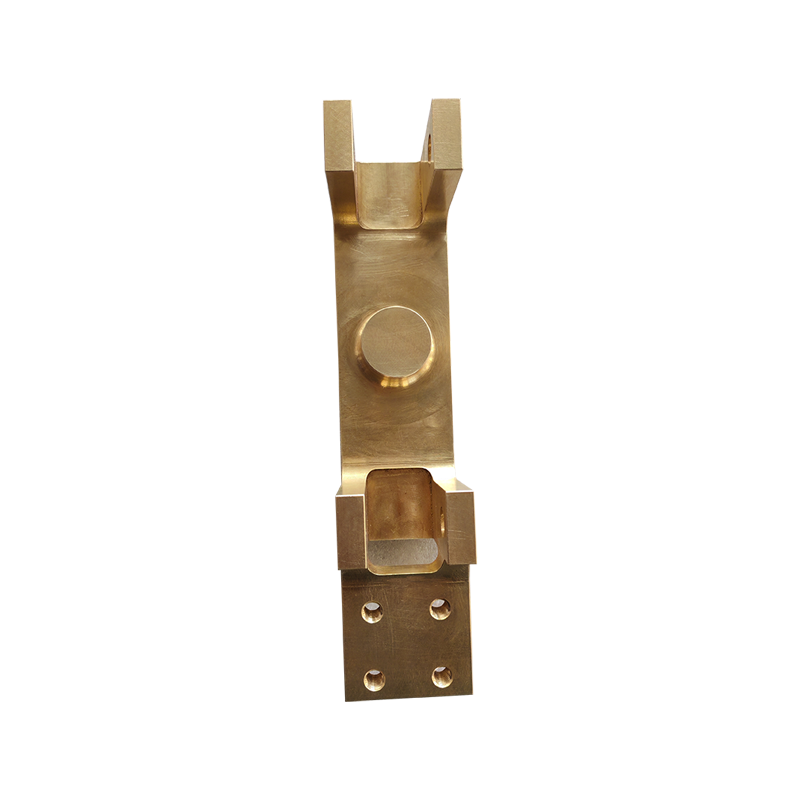
Engineering Machinery Tin Bronze Alloy Plade er lavet af højrent elektrolytisk kobber o...
Hvordan er kobberlegeringsstøbning sammenlignet med andre processer?
Valg af den optimale fremstillingsproces for metalkomponenter er afgørende for ydeevne, omkostninger og levetid. Kobberlegering støbning er en fremtrædende metode, men forståelsen af, hvordan den står i kontrast til andre almindelige processer som smedning, bearbejdning fra billet og fremstilling er afgørende for ingeniører og designere.
1. Proceskarakteristika og kompleksitet:
Kobberlegeringsstøbning: Indebærer hældning af smeltede kobberlegeringer (som bronze, messing, nikkel-aluminiumbronze) i et formhulrum. Det udmærker sig ved at producere komplekse, næsten-net-formede geometrier – inklusive indviklede indre passager, tynde vægge og integrerede funktioner – som ville være ekstremt vanskelige eller umulige med andre metoder. Processer omfatter sandstøbning (alsidig, lavere værktøjsomkostninger), investeringsstøbning (høj præcision, fin overfladefinish), trykstøbning (højt volumen, fremragende dimensionel repeterbarhed) og centrifugalstøbning (ideel til cylindriske dele som bøsninger).
Smedning: Former solidt metal ved hjælp af lokaliserede trykkræfter (hamre, presser). Bedst egnet til simplere former med høj styrke, der kræver retningsbestemt kornstrøm (f.eks. krumtapaksler). Komplekse geometrier er begrænsede.
Bearbejdning (fra Billet/Bar): Indebærer fjernelse af materiale fra en massiv blok (billet) eller stangmateriale ved hjælp af skærende værktøjer (CNC fræsning, drejning). Meget præcis, men genererer betydeligt spild (spåner), især for komplekse dele. Materialeomkostninger kan være høje for store komponenter.
Fremstilling/svejsning: Forbinder præformede komponenter (plade, plade, rør) via svejsning, lodning eller mekanisk fastgørelse. Velegnet til store, enkle konstruktioner, men introducerer potentielle svage punkter ved samlinger og varmepåvirkede zoner, hvilket kan være skadeligt for korrosionsbestandigheden.
2. Materialeegenskaber og ydeevne:
Kobberlegeringsstøbning: Opnår de iboende egenskaber af den valgte kobberlegering (f.eks. fremragende termisk og elektrisk ledningsevne, overlegen korrosionsbestandighed - især mod havvand og kemikalier, god bearbejdelighed, iboende smøreevne, ikke-gnistdannelsesegenskaber). Egenskaber er generelt isotrope. Varmebehandling bruges ofte til at optimere styrke, hårdhed eller korrosionsbestandighed. Tryktæthed kan være fremragende med korrekt støbepraksis.
Smedning: Forbedrer styrke og sejhed gennem kornforfining og retningsbestemt justering. Det bruger dog typisk smedede legeringer, som kan tilbyde lidt anderledes egenskabsbalancer end støbbare kobberlegeringer (f.eks. potentielt lavere som-støbt korrosionsbestandighed i nogle miljøer).
Bearbejdning: Bevarer egenskaberne fra det smedede emne/stang-materiale. Selvom det er stærkt, kræver opnåelse af de komplekse former, der er mulige via støbning, ofte omfattende bearbejdning, stigende omkostninger og potentielt kompromitterende integritet, hvis der er behov for tynde sektioner.
Fremstilling: Egenskaberne afhænger i høj grad af basismaterialerne og sammenføjningsprocessen. Svejsevarme kan forringe korrosionsbestandigheden i den varmepåvirkede zone (HAZ) af mange kobberlegeringer, hvilket skaber sårbarheder. At opnå tryktæthed eller komplekse indre geometrier er udfordrende.
3. Økonomiske og produktionsfaktorer:
Kobberlegeringsstøbning: Værktøjsomkostninger varierer (høje til trykstøbning, lavere for sand). Pris pr. enhed er meget gunstig for mellemstore til store volumener og komplekse dele på grund af minimalt spild og reduceret sekundær drift. Prototyping kan udføres (f.eks. 3D-printede sandforme). Gennemløbstider for værktøj kan være betydelige.
Smedning: Høje værktøjs-/matriceomkostninger, berettiget hovedsageligt til meget store mængder produktion af enklere former. Materialeudnyttelsen er generelt god.
Bearbejdning: Lave initiale værktøjsomkostninger (programmering, inventar), men høje omkostninger pr. enhed for komplekse dele på grund af materialespild og lange bearbejdningstider. Ideel til prototyper og meget lave volumener eller ekstremt højpræcision simple dele.
Fremstilling: Lave indledende opsætningsomkostninger for simple strukturer. Arbejdskrævende til komplekse former. Omkostningerne stiger markant med kompleksitet og volumen. Materialeudnyttelsen kan variere.
4. Anvendelsesegnethed:
Kobberlegeringsstøbning er ofte det foretrukne valg, når applikationen kræver:
Komplekse geometrier (løbehjul, ventilhuse, pumpehuse, gear).
Overlegen korrosionsbestandighed (marine propeller, havvandsventiler, pumpekomponenter).
Fremragende leje-/bøsningsegenskaber og slidstyrke.
God bearbejdelighed efterstøbning.
Behov for termisk/elektrisk ledningsevne.
Krav til ikke-gnistdannelse (mineudstyr).
Dette gør det uundværligt i sektorer som marine fremdrifts- og tætningssystemer, offshore-boreplatforme, skibslåseløftesystemer, mineudstyr og krævende industrielle ventiler og pumper – områder, hvor virksomheder som Yangzhou Yifeng Copper Products Co., Ltd. specialiserer sig i at producere high-end støbte kobberlegeringskomponenter.
Smedning udmærker sig ved højstyrke, udmattelseskritiske dele med enklere former (aksler, plejlstænger).
Bearbejdning er optimal til prototyper, små volumener eller dele, der kræver ekstrem præcision fra enklere smedematerialer.
Fremstilling er velegnet til store strukturer med lav kompleksitet, rammer eller indhegninger, hvor sammenføjning er praktisk.
Støbning af kobberlegeringer tilbyder en unik kombination af designfrihed, materialeydeevne (især korrosionsbestandighed) og økonomisk effektivitet til mellem- til høj volumen produktion af komplekse komponenter. Mens smedning giver overlegen styrke i enklere former, giver bearbejdning præcision for enklere geometrier ved lavere volumener, og fremstillingen passer til store strukturer, kobberlegeringsstøbning skiller sig ud, når indviklet design, iboende korrosionsbestandighed, specifikke slidegenskaber og overordnet omkostningseffektivitet for komplekse dele er altafgørende. Valget afhænger i sidste ende af de specifikke krav til komponenten, herunder geometri, ydelsesbehov, volumen og budget. Til kritiske applikationer i barske miljøer, der kræver komplekse kobberlegeringsdele, er støbning ofte den mest teknisk og økonomisk bæredygtige løsning.
Droit d'auteur © YangZhou YiFeng Copper Products Co.,Ltd. Tous droits réservés
China Copper Alloy Casting Manufacturers Copper Alloy Casting Supplier