

Tinbronzebøsning til minedriftsudstyr bruger kobber af høj renhed som basismateriale og...
Hjem / Nyheder / Industri nyheder / Journal Lejer: En praktisk guide til materialer, valg og smøring
Skibsfremdrivnings- og forseglingsanordning
Havbore- og skibslåseløfteudstyr
Udstyr til minedrift
Entreprenørmaskiner
Olie og gas, metallurgisk udstyr
Forestil dig en 5 MW kuglemølle i et mineanlæg. Akslen er over 300 mm i diameter, roterer med et par hundrede omdrejninger pr. minut og bærer en kraftig radial belastning. Den komponent, der holder den kørende måned efter måned, er ofte et simpelt bronzetappleje: en cylindrisk bøsning med en omhyggeligt bearbejdet boring. Når det virker, er det næsten usynligt. Når det fejler, stopper hele produktionslinjen.
Konklusionen, du har brug for på forhånd: et journalleje er ikke en varedel. Dens pålidelighed kommer fra materialevalg, smørespalte, overfladefinish og driftsforhold, der arbejder sammen. Hvis du får det rigtige, kan et kobberlegeringstappleje køre i årtier. Denne vejledning forklarer det grundlæggende, legeringsmulighederne, smørereglerne og udvælgelsestrinene, der betyder noget i rigtige industrielle miljøer.
Et akselleje, også kaldet et glideleje eller bøsningsleje, understøtter en roterende aksel ved hjælp af en cylindrisk bøsning. Den roterende del af akslen er tappen, mens den stationære bøsning er lejeskålen. I modsætning til kugle- eller rullelejer har et akselleje ingen rullende elementer. I stedet adskiller en tynd film af smøremiddel de bevægelige og stationære overflader.
Ved normal drift berører akslen ikke skallen. Når tappen roterer, trækker den olie ind i et kileformet mellemrum. Tryk bygges inde i den oliefilm og løfter akslen en smule op af boringen. Denne hydrodynamiske effekt giver lejet et stabilt, godt dæmpet støttepunkt. Det samme princip fungerer i en lille pumpe og i et skibs fremdrivningsaksel.
Ved lav hastighed, under opstart eller efter tab af olietryk kan akslen køre i blandet smøring eller grænsesmøring. Her er oliefilmen delvist knækket, og skævhederne i tappen og lejefladen rører ved. Det er grunden til, at materialekompatibilitet og overfladefinish betyder noget; en velvalgt bronzelegering vil overleve gentagen grænsekontakt uden at revne eller svejse.
Journallejer får deres plads gennem flere praktiske fordele:
Intet enkelt aksellejedesign passer til enhver maskine. Den rigtige geometri afhænger af akselstørrelse, hastighed, vedligeholdelsesfilosofi, og om du skal kontrollere roterende ustabilitet.
| Type | Bedst egnet til | Nøglefordel |
|---|---|---|
| Helt rundt ærme | Kontinuerlig rotation, moderate belastninger, enkle huse | Lave omkostninger og høj statisk stivhed |
| Split (to-delt) | Store skakter, begrænset nedetid, hyppig inspektion | Skalhalvdelene kan udskiftes uden at fjerne skaftet |
| Vippepude | Højhastigheds turbomaskineri og dynamiske stabilitetsproblemer | Undertrykker oliehvirvel og oliepisk |
| Flanget | Kombineret radial og let aksial belastning | Trykflader er integreret med den cylindriske boring |
Til de fleste tunge industristillinger er en hel rund eller delt bronzemanchet det praktiske valg. Vippepudedesign er forbeholdt maskiner, hvor hastighed og vibration kræver aktiv geometri.
Stålskaller med bløde babbitt-foringer er almindelige i højhastigheds-turbinelejer. Men for mellemstore til tunge belastninger i forurenede eller mildt korrosive miljøer vinder solide kobberlegeringer ofte. De kombinerer styrke, indstøbningsevne, korrosionsbestandighed og evnen til at køre mod en relativt enkel skaftfinish.
Tinbronzer, typisk med 8 til 12 procent tin, er de klassiske marine og industrielle lejelegeringer. De modstår havvandsangreb, håndterer moderate stødbelastninger og slider godt mod hærdede ståltapper. Derfor optræder tinbronze i skibsfremdrivningssystemer, styretøj og ankerspillejer.
Aluminiumsbronzer, der normalt indeholder 8 til 11 procent aluminium plus jern og nikkel, er stærkere og hårdere end tinbronze. De tolererer højere enhedsbelastninger og modstår bedre slid i sandede eller slibende miljøer. Du vil finde aluminium bronze bøsninger i minedrift, metallurgiske og entreprenørmaskiner, hvor nedetiden er dyr.
I selvsmørende versioner er bøsningen bearbejdet med grafit eller massive smørepropper. Hvis olietrykket tabes under opstart eller vedligeholdelse, forhindrer propperne metal-til-metal-kontakt. Denne funktion gør selvsmørende aluminiums-bronzebøsninger til et pålideligt valg til udstyr, der fungerer i fjerntliggende eller hårde påvirkninger.
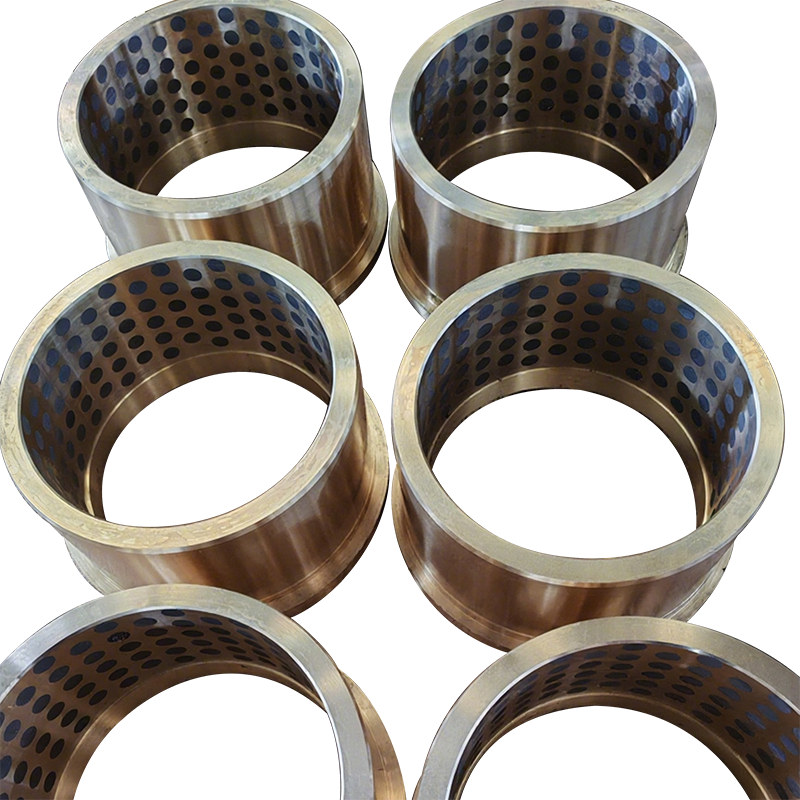 Selvsmørende aluminiumsbronzebøsninger til minedriftsudstyr Disse bøsninger er designet til tung belastning, lav hastighed, støvede og korrosive minedriftsforhold og bruger nikkel-aluminium-bronze med indlejrede faste smøremidler for at eliminere metal-til-metal-kontakt og reducere vedligeholdelsen ved fjernoperationer. Se produkt →
Messing er den økonomiske kobberlegering. Den er let at bearbejde, formstabil og tilstrækkelig til moderate belastninger i rene, velsmurte samlinger. I mange marine applikationer bruges messingbøsninger stadig i hækakseltætningsanordninger, hvor hovedkravet er en tæt pasform og lav korrosion under normale forhold.
Et akselleje er kun så godt som dets oliefilm. For meget frigang ofrer belastningskapacitet og dæmpning; for lidt frigang forhindrer nok olie i at blive trukket ind i lastzonen. Generel praksis for bronzebøsninger er en diametral frigang i nærheden af 0,1 til 0,2 procent af akseldiameteren. For en 100 mm aksel betyder det 0,10 til 0,20 mm; for en 300 mm aksel, 0,30 til 0,60 mm. Kontroller altid med lejeproducenten før bearbejdning af huse.
| Aksel diameter | Typisk diametral clearance | Almindelig olieviskositet |
|---|---|---|
| 50-100 mm | 0,05-0,20 mm | ISO VG 32-68 |
| 100-250 mm | 0,15-0,50 mm | ISO VG 68-150 |
| 250-500 mm | 0,30-0,90 mm | ISO VG 150-460 |
Oliesmøring foretrækkes, når varme skal føres væk, partikler skal filtreres, eller akselhastigheden er høj. Fedt fungerer godt i langsom, intermitterende drift, fordi det bliver på plads og fungerer som en tætning. Hvis du skifter fra olie til fedt, skal du kontrollere kølebanen og eftersmøringsintervallet igen.
Overfladefinish og justering fuldender billedet. Journaler skal slibes til ca. 0,4 til 0,8 mikron Ra, og boringer skal afsluttes til et matchende niveau. Forskydning på mere end 0,01 mm pr. mm længde forkorter lejernes levetid betydeligt.
I løbet af de første 24 til 48 timers drift skal et nyt bronzeleje køres med reduceret belastning og inspiceres for hot spots. Denne indkøringsfase gør det muligt for overfladerne at etablere et poleret kontaktmønster. Hvis temperaturen stiger hurtigt, skal du standse maskinen og kontrollere justering og frigang, før du fortsætter.
De fleste lejefejl følger et lille sæt mønstre. Symptomet fortæller dig, hvor du skal kigge først.
| Fejltilstand | Typiske symptomer | Mest almindelige årsager | Praktisk respons |
|---|---|---|---|
| Aftørring eller anfald | Scorede boring, metalaffald, overophedning | Oliesult, start-stop-kontakt, for stor forskydning | Gendan smøremiddelflowet, reparer aksel, reducer opstartsbelastningen |
| Foring træthed eller afskalning | Revner, gruber eller lokalt tab af foringsmateriale | Gentagne høje cykliske belastninger, ikke-understøttet hus, tynd oliefilm | Brug en stærkere kobberlegering, forstørre lejeområdet, forbedre oliens viskositet |
| Kavitationserosion | Honeycomb-lignende gruber i den belastede zone | Hurtige trykændringer i højhastighedsolieflow | Lavere oliehastighed, modificere riller, øge forsyningstrykstabiliteten |
| Korrosion eller vandindtrængning | Misfarvning, rustpartikler, mælkeagtig eller klæbrig olie | Vandforurening, aggressive procesvæsker, dårlig tætning | Opgrader tætningen, brug aluminiumsbronze eller tinbronze, dræn og udskift olie |
Hvis din lejekasse har tabt olie langsomt, skal du tjekke for vand, før du antager et materialeproblem. Vandindtrængen ændrer oliens viskositet og angriber legeringsoverfladen, hvilket gør en lille lækage til en fuld lejeudskiftning.
Start fra driftspligten, ikke fra et katalog. Et godt valg er en sekvens af indsnævre beslutninger:
For aksler, der opererer i havvands- eller stænkzoner, modstår legeringer af tinbronzebøsninger langt bedre pitting og galvanisk korrosion end stål eller støbejern. Det er grunden til, at tinbronzebøsninger forbliver standarden inden for skibsfremdrift og styresystemer.
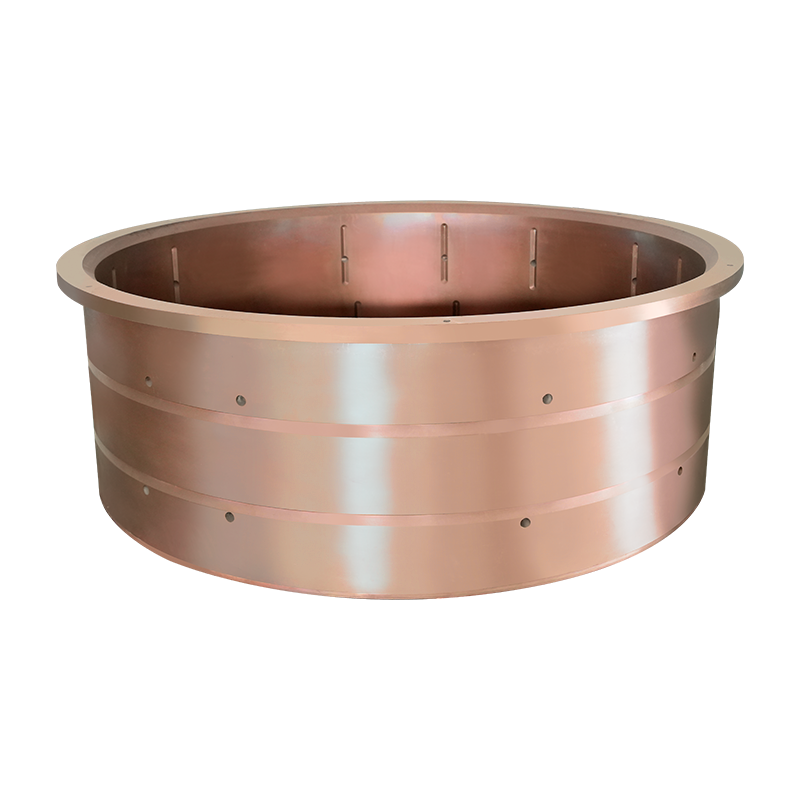 Tinbronzebøsninger til skibsfremdrivningssystemer Tinbronzebøsninger modstår pitting og galvanisk korrosion i havvand, hvilket gør dem til standarden for skibsfremdrivning og styresystemer. Præcisionsstøbt med højstyrkelegering sikrer de stabil drift under stødbelastninger og giver selvsmøring til intermitterende smøring. Se produkt →
Ved køb skal du passe på "ækvivalente" bøsninger med ubekræftet legeringskemi. En lille forskel i indhold af tin eller aluminium kan ændre korrosionsbestandighed og belastningsevne. Spørg leverandøren om materialetestrapporter, støbeprocesdetaljer og dimensionelle inspektionsdata.
Materialevalg er kun halvdelen af projektet. Bearbejdningstolerance, støbegodhed og applikationssupport afgør, om delen overlever i din maskine. Yangzhou Yifeng Copper Products har fremstillet kobberlegeringsdele i mere end 20 år med et 30.000 m² anlæg, intern støbning og bearbejdning og over 80 ansatte, herunder 20 tekniske specialister. Vores fabrik producerer bronzebøsninger, selvsmørende lejer, tætningsringe i kobberlegering og snekkegear til minedrift, marine, metallurgisk, byggeri og olie- og gasudstyr.
Ud over standard varenumre understøtter vi reverse engineering, specialudvalg af legeringer og prototypekørsel. Vores ingeniørsamarbejde med Southwest Jiaotong University giver en kanal til materialeforskning og problemløsning. Du kan læse mere om vores produktionshistorie og ingeniørsupport på vores virksomhedens baggrundsside , eller kontakt vores ingeniørteam når du har brug for en tilpasset lejestørrelse eller en hurtigere udskiftningsplan.
Det bedste akselleje er let at overse: det er målnøjagtigt, lavet af den rigtige legering, korrekt smurt og inspiceret til tiden. Når disse betingelser er opfyldt, gør lejet simpelthen sit arbejde. Når du har brug for en leverandør, der konstruerer kobberlegeringslejer til rigtige driftsforhold, er det præcis den slags opgave, vi påtager os.
En transportørmotor kører stille i tre år, hvorefter den begynder at rumle ved lav hastighed og summe ved høj hastighed. Vedligeholdelsespersonalet trækker i endeklokken, og indeni sidder en bro...
View MoreEt stenbrudsvedligeholdelsesteam presser et 60 mm boret bronzeflangeleje ind i en transportørhovedskive, spænder husets bolte og finder, at flangen er revnet inden for en måned. Bronzen var ikke...
View MoreForestil dig en 5 MW kuglemølle i et mineanlæg. Akslen er over 300 mm i diameter, roterer med et par hundrede omdrejninger pr. minut og bærer en kraftig radial belastning. Den komponent, der hol...
View MoreBronze har aldrig haft et eneste smeltepunkt. I praksis smelter de fleste bronzelegeringer mellem omkring 850°C (1.562°F) og 1.050°C (1.922°F), og en typisk tinbronze med 12% tin smelter nær 900...
View More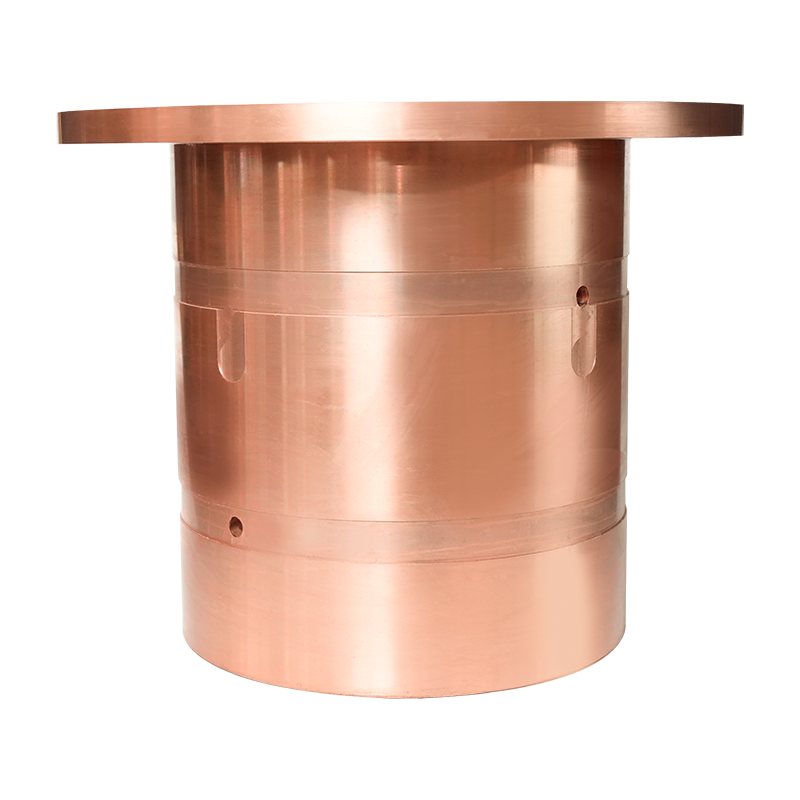
Tinbronzebøsning til minedriftsudstyr bruger kobber af høj renhed som basismateriale og...
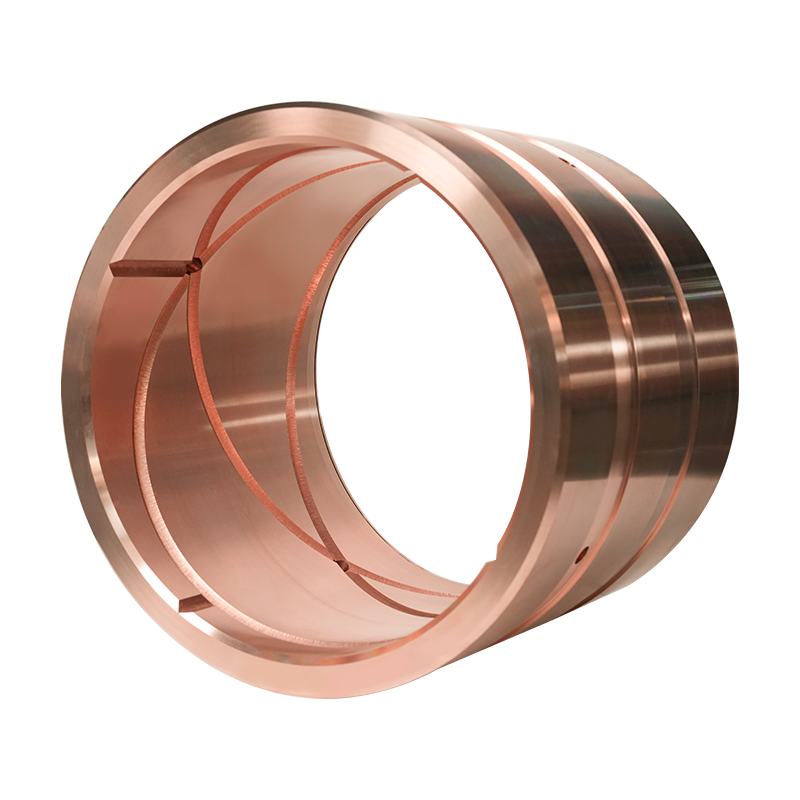
Tin Bronze Bushing For Engineering Machinery er lavet af højkvalitets kobbersubstrat af...
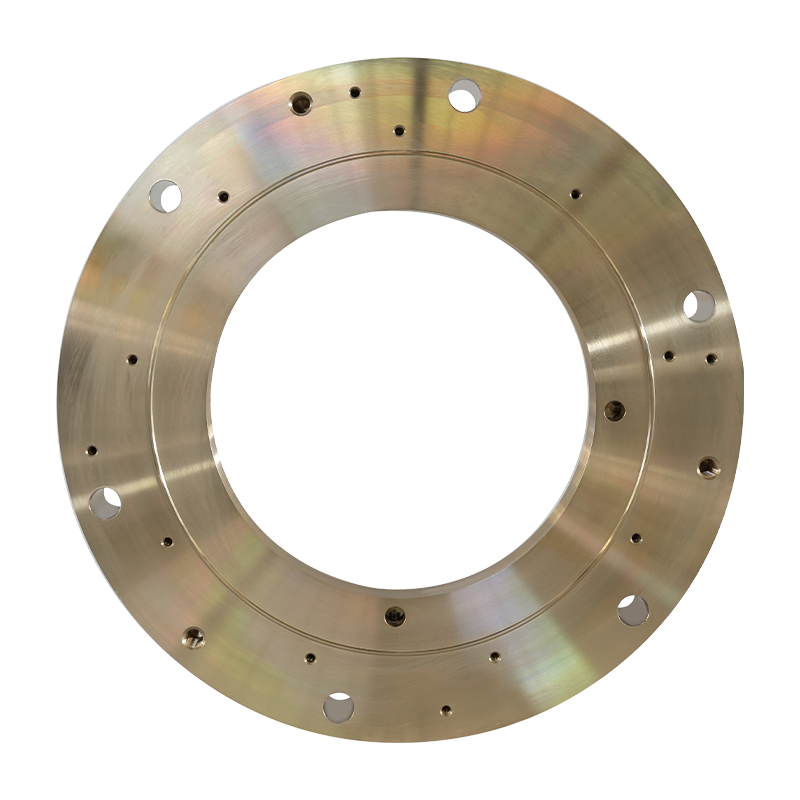
Marine Kobberlegering Tætningsring Marine Tætningsring er en nøgletætningskomponent i s...
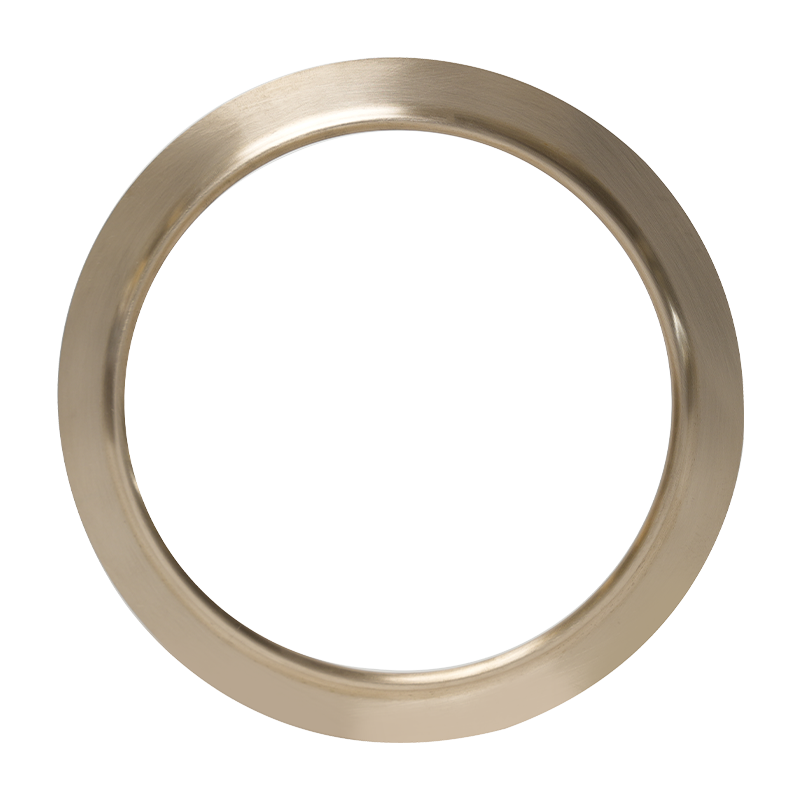
Propulsion Device Seal Marine Copper Alloy Tætningsring er lavet af højkvalitets kobber...
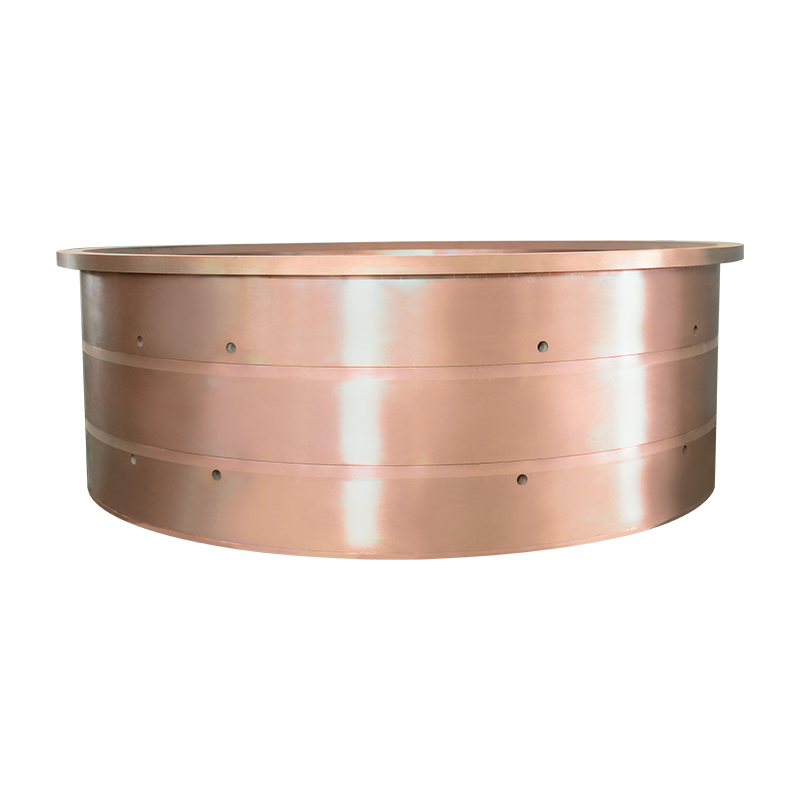
Ankerspilleje og tinbronzebøsning er designet til tung belastning, høj hastighed og høj...
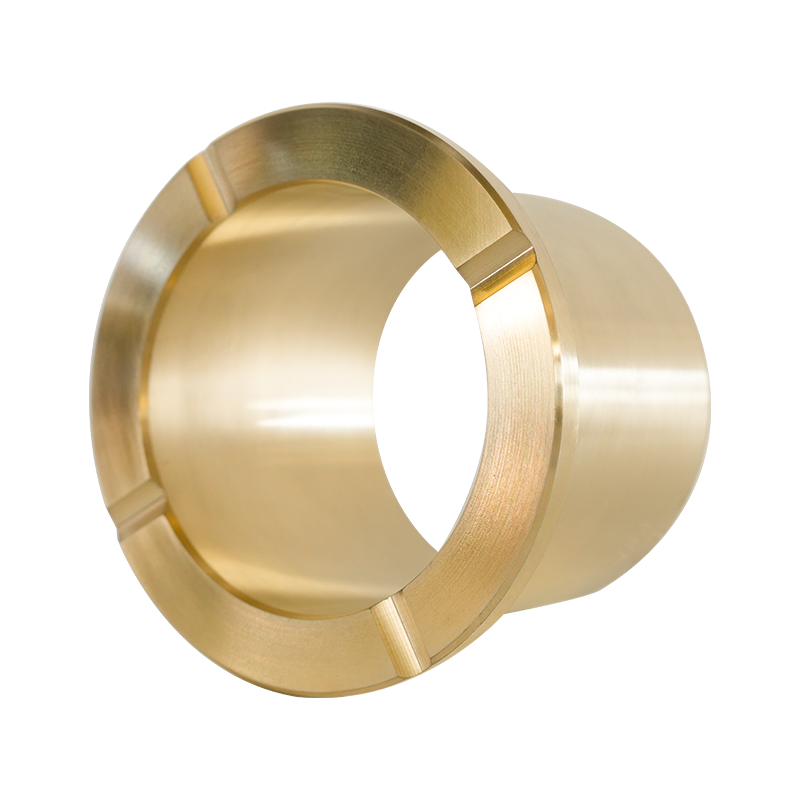
Mineudstyr Messingbøsning er specielt designet til højbelastnings- og slitageforhold fo...
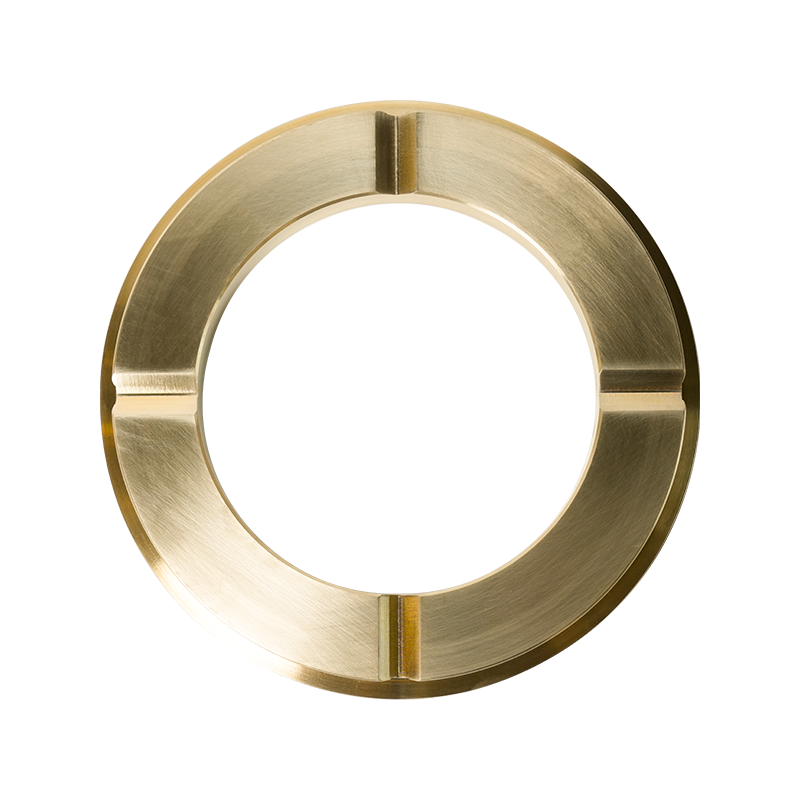
Engineering Machinery Messing bøsning er specielt designet til høj belastning og meget ...
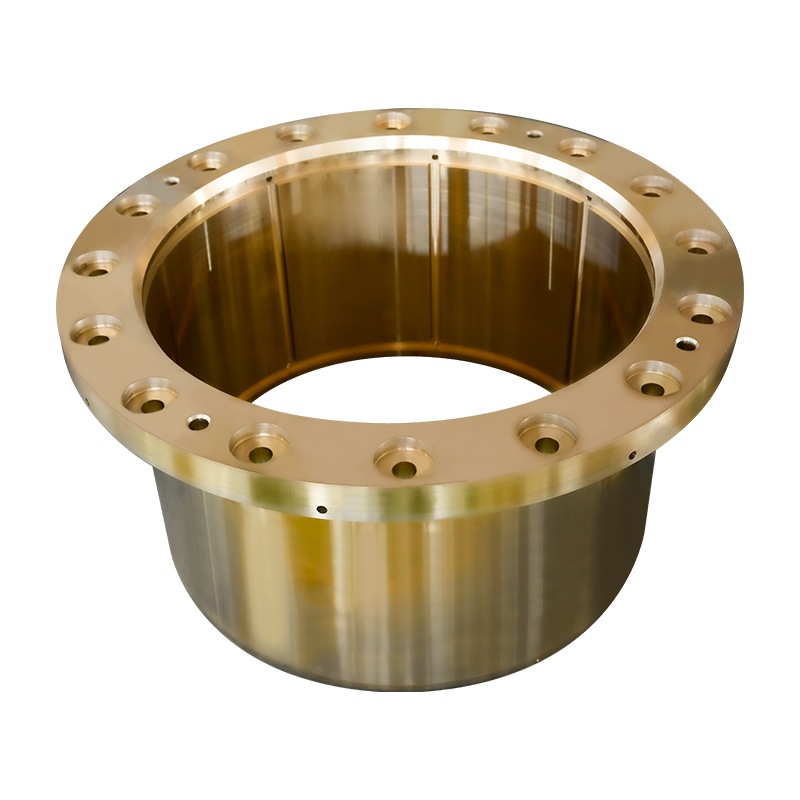
Metallurgisk udstyr Messingbøsning er en højtydende messingbøsning designet til arbejds...
Stern akseltætningsanordning Messingbøsning er en højtydende, slidstærk kobberbøsning d...
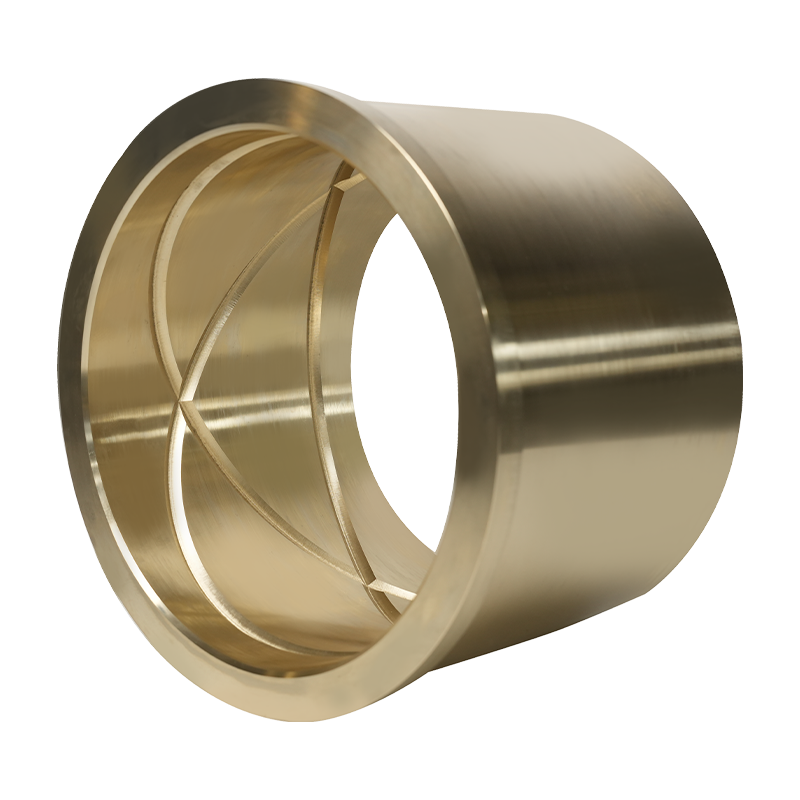
Aluminium bronze bøsning til ror transmissionssystem er skræddersyet til ror transmissi...
Aluminiumsbronzebøsning til skibshydraulikcylindre og rorvinkelfeedback-produkt er desi...
Mining Equipment Brass Plate er lavet af højkvalitets højstyrke messingmateriale, med s...
Copyright © YangZhou YiFeng Copper Products Co.,Ltd. Alle rettigheder forbeholdes
Kina kobber støbning fabrikanter engros kobberstøbefabrik