

Tinbronzebøsning til minedriftsudstyr bruger kobber af høj renhed som basismateriale og...
Hjem / Nyheder / Industri nyheder / Bronzeflangelejer: Valg af legering, tolerancer og installationsvejledning
Skibsfremdrivnings- og forseglingsanordning
Havbore- og skibslåseløfteudstyr
Udstyr til minedrift
Entreprenørmaskiner
Olie og gas, metallurgisk udstyr
Et stenbrudsvedligeholdelsesteam presser et 60 mm boret bronzeflangeleje ind i en transportørhovedskive, spænder husets bolte og finder, at flangen er revnet inden for en måned. Bronzen var ikke det svage punkt. Husfladen bag flangen var hverken flad eller kvadratisk i forhold til boringen, så aksialt træk fra akslen belastede en tynd støbt kant i stedet for den fulde flangeflade.
Denne fejlrækkefølge forklarer, hvordan bronzeflangelejer skal vælges. Legeringen sætter loftet på belastning, hastighed og korrosionsbestandighed. Flangegeometrien, prespasningen og løbeafstanden afgør, om du nogensinde når det loft. Et tin bronze flangeleje med korrekt pasform vil overleve et aluminium bronze en med en spændt skulder, hver gang.
Et bronzeflangeleje er en cylindrisk bøsning med en integreret radial flange i den ene ende. Muffen bærer den radiale belastning. Flangen udfører tre separate job, der ofte sløres sammen under specifikation.
Hvad flangen ikke er, er et trykleje. Kontinuerlige aksiale belastninger over ca. 10 til 15 procent af den radiale værdi kræver generelt en separat trykskive eller et rulleelementarrangement.
| Hensyn | Almindeligt bronze ærme | Bronzeleje med flange |
|---|---|---|
| Aksial retention | Holdering, skulder eller endekappe påkrævet | Holdes af flangen mod husets overflade |
| Aksial trykkapacitet | Minimal, kun sat ved endefladerne | Moderat, indstillet af flangetykkelse og sædets planhed |
| Husbearbejdning | Boring plus holderille | Boring plus flad, firkantet anlægsflade |
| Indføringsdybdekontrol | Målt under tryk | Indstillet af flangen i én omgang |
| Typisk brug | Indkapslede drejetap, tomgangsruller | Transportbåndsremskiver, rorstammer, knuserexcenter, koblingsled |
De fleste fejl i bronzeflangelejer skyldtes blød bronze, der sporer tilbage til den forkerte legeringsfamilie for miljøet snarere end til en dårlig støbning. Fire familier dækker langt størstedelen af ordrer på industrielle flangelejer, og hver af dem fejler på forskellig måde.
| Legering familie | Hårdhed og belastning | Korrosion og temperatur | Bedste pasform | Pas på |
|---|---|---|---|---|
| Blyholdig tinbronze (SAE 660 / C93200) | 60-80 HB, moderat belastning | Moderat korrosion, god til omkring 230 C | Generelle maskiner, transportører, pumper | Blyindholdet begrænser drikkevand og nogle regulerede produkter |
| Høj-bly tin bronze (C93600 type) | 55-70 HB, lavere styrke | Svarende til SAE 660 | Lette belastninger, nem bearbejdning, indlejring | Familiens laveste træthedsstyrke |
| Aluminiumsbronze (C95400, C95500, C95200) | 150-200 HB, høj styrke | Fremragende havvands- og kavitationsbestandighed | Marineror, mineralhåndtering, højt stød | Maskiner langsomt, indlejrer affald dårligt, har brug for justering |
| Manganbronze (C86300) | 180-220 HB, meget høj styrke | Rimelig korrosion, god ved høj belastning | Kraftige trykflader, snekkegearfælge | Dårlig værdi for lette pivots |
| Messing (C36000, C46400) | 80-120 HB, lav til moderat belastning | Afzinkningsrisiko i havvand | Lette pivoter, ferskvand, lav pris | Styrken falder hurtigt med temperaturen |
| Selvsmørende bronze (grafitproppet eller olieimprægneret) | Lavere PV-grænse end massiv bronze | Afhænger af stikmateriale | Fjerntliggende, varme eller utilgængelige positioner | Ikke til høj hastighed eller kraftig stød |
To praktiske punkter følger. Blyholdig tinbronze forbliver standarden for almindelige maskiner, fordi den bearbejder rent, indlejrer grus og tåler marginal smøring. Aluminiumsbronze koster mere og maskinerne langsommere, men i saltspray eller en stødbelastet excentrisk position kan den overleve tre tinbronzeudskiftninger, forudsat at smøringen er ren og akslen er justeret.
Legeringsbeslutningen træffes normalt pr. delsystem, ikke pr. maskine. Det samme fartøj eller knuser kan køre aluminiumsbronze ved et tungt belastet ror eller excentrisk position og tinbronze ved lavere belastningspunkter. Det er nemmere at finde den blandede stykliste, når en leverandør organiserer sin kobberbøsningsområde efter legeringsfamilie først og efter anvendelse dernæst, fordi det er den rækkefølge, valget rent faktisk foretages i.
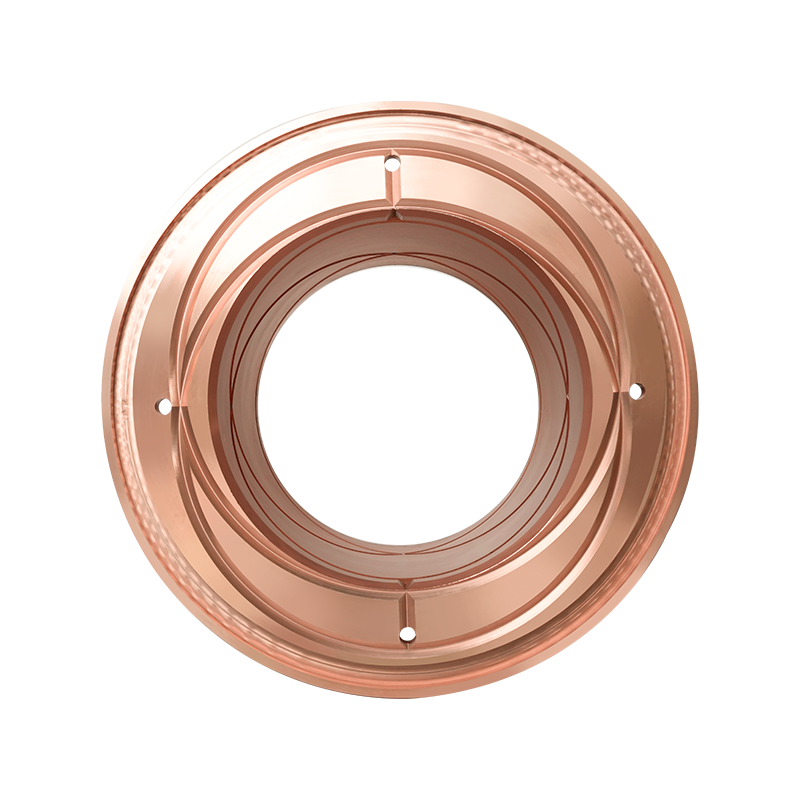 Blikbronzebøsning til minedriftsudstyr Blikbronzebøsning til minedriftsudstyr uses high-purity copper as the base material, and is refined by adding appropriate amounts of tin and other high-quality alloy ... Se produkt →
Dette er de tal, der er værd at sætte på en tegning eller en indkøbsordre. De er tommelfingerregler for støbt bronze, der løber på en hærdet stålaksel, og de bør justeres for temperatur, smøring og stød.
Den fælde, der fanger de fleste købere, er eftermontering af boring. Tryk et 60 mm hulleje ind i et H7-hus med 0,05 mm interferens, og boringen lukker med en sammenlignelig mængde, ca. 0,04 til 0,06 mm. Hvis tegningen angiver 0,08 mm frigang, og boringen blev afsluttet før presning, kan samlingen ende med næsten ingen frigang og sætter sig fast ved første opvarmning under belastning.
Bronzeflangelejer tåler marginalsmøring bedre end rullende elementer, men de følger stadig en belastnings- og hastighedsgrænse. Tre konfigurationer dækker de fleste industrielle applikationer.
Typiske kataloggrænser for støbt bronze er omkring 3 til 5 MPa x m/s fedtsmurt og 0,8 til 1,5 MPa x m/s tørt med grafitpropper. Det reelle tal afhænger af legeringen, skaftets finish og hvor meget varme huset kan transportere væk. Over disse grænser svigter lejet ikke pludseligt; frigang åbner, slid accelererer, og flangen begynder at tage sidebelastning, den aldrig er designet til at bære.
 Selvsmørende messingbøsninger til tekniske maskiner Selvsmørende messingbøsninger til tekniske maskiner is made of high-quality high-strength brass material, combined with embedded solid lubrication technology, it... Se produkt →
Flangelejer passer til tunge belastninger, lave til moderate hastigheder og dårlig adgang til vedligeholdelse. Nogle få sektorer dominerer efterspørgslen.
Der er tilfælde, hvor et flanget bronzeleje er det forkerte køb. Kontinuerligt kraftigt aksialtryk hører til på en trykskive eller et konisk rullearrangement. Høj kontinuerlig hastighed hører til på et rulleleje, der kører køligere. Meget tynde vægge, under ca. 2 mm, revner ved flangeroden i støbt bronze.
 Aluminium bronze bøsning til ror transmissionssystem Aluminium bronze bøsning til ror transmissionssystem is tailor-made for the Rudder transmission system. It is based on high-quality copper, added with aluminum, iron... Se produkt →
Et bronzeflangeleje er oftere en bestillingsdel end en katalogvare, så ordredokumentet bærer kvaliteten af resultatet.
Hvis en flange bliver ved med at revne, skal du stoppe med at skifte legeringer og begynde at tjekke sædet. Fladhed, firkantethed og interferens tegner sig for flere bronzeflangelejer, end belastningsværdierne gør, og alle tre er målbare, før delen presses ind.
Yangzhou Yifeng Copper Products har støbt og bearbejdet kobberlegeringskomponenter siden 2005 fra et 30.000 kvadratmeter stort anlæg med 5.000 tons årlig kapacitet og et teknisk team, der omfatter 20 specialister, plus en fælles forskningsbase med Southwest Jiaotong University. Virksomheden rapporterer en kundebase, der omfatter Fortune 500 og globale industrikoncerner, og dens sortiment dækker tinbronze, aluminiumsbronze og messingbøsninger, selvsmørende lejer, marine kobberlegeringstætningsringe og kobberlegeringssnekkegear. Du kan gennemgå virksomhedens baggrund og kompetencer hvis du samler flere bronze varenumre under én leverandør.
En transportørmotor kører stille i tre år, hvorefter den begynder at rumle ved lav hastighed og summe ved høj hastighed. Vedligeholdelsespersonalet trækker i endeklokken, og indeni sidder en bro...
View MoreEt stenbrudsvedligeholdelsesteam presser et 60 mm boret bronzeflangeleje ind i en transportørhovedskive, spænder husets bolte og finder, at flangen er revnet inden for en måned. Bronzen var ikke...
View MoreForestil dig en 5 MW kuglemølle i et mineanlæg. Akslen er over 300 mm i diameter, roterer med et par hundrede omdrejninger pr. minut og bærer en kraftig radial belastning. Den komponent, der hol...
View MoreBronze har aldrig haft et eneste smeltepunkt. I praksis smelter de fleste bronzelegeringer mellem omkring 850°C (1.562°F) og 1.050°C (1.922°F), og en typisk tinbronze med 12% tin smelter nær 900...
View More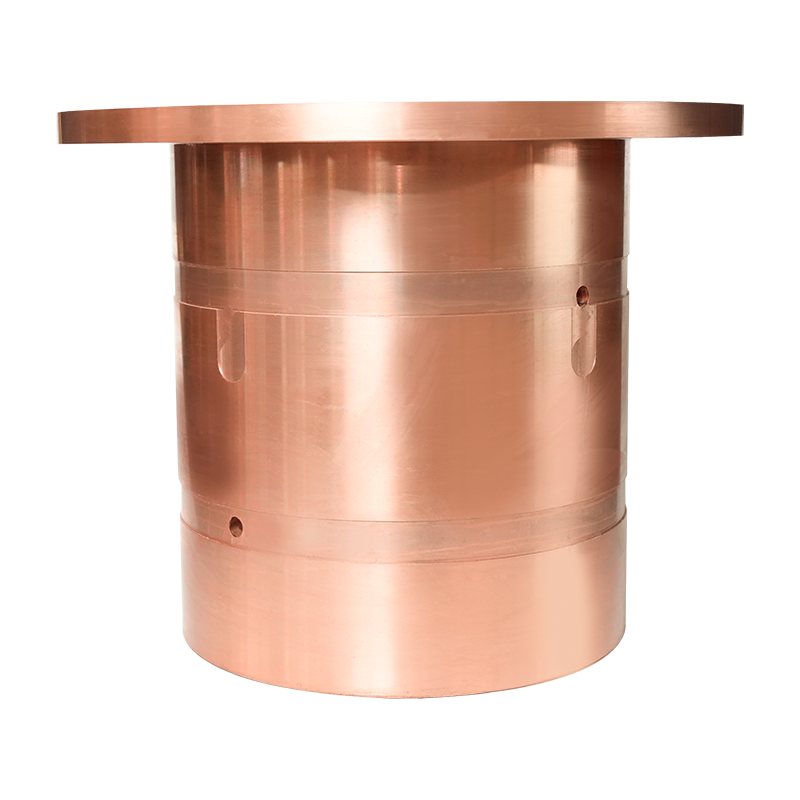
Tinbronzebøsning til minedriftsudstyr bruger kobber af høj renhed som basismateriale og...
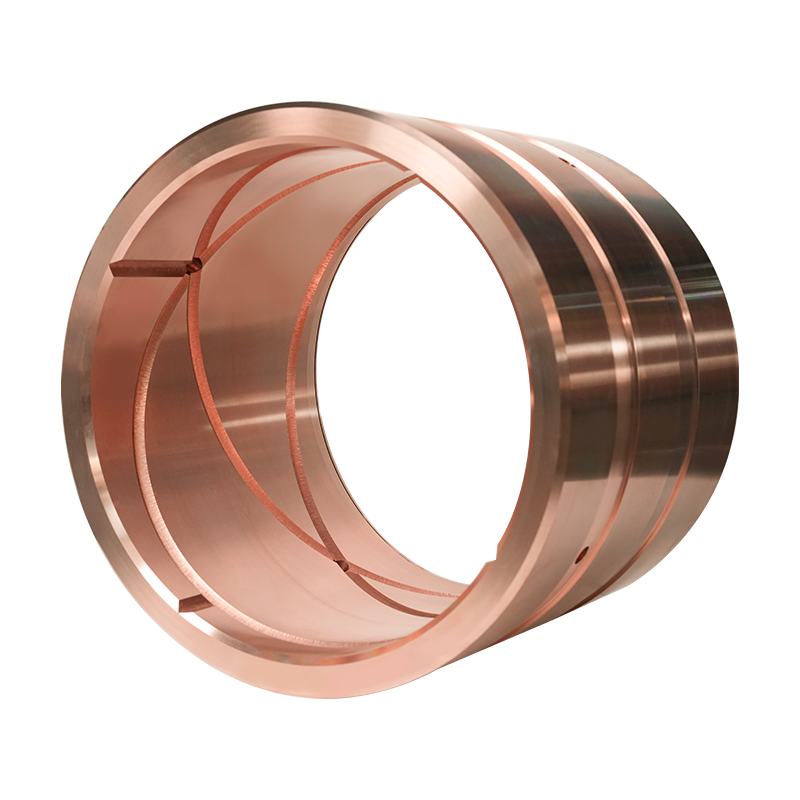
Tin Bronze Bushing For Engineering Machinery er lavet af højkvalitets kobbersubstrat af...
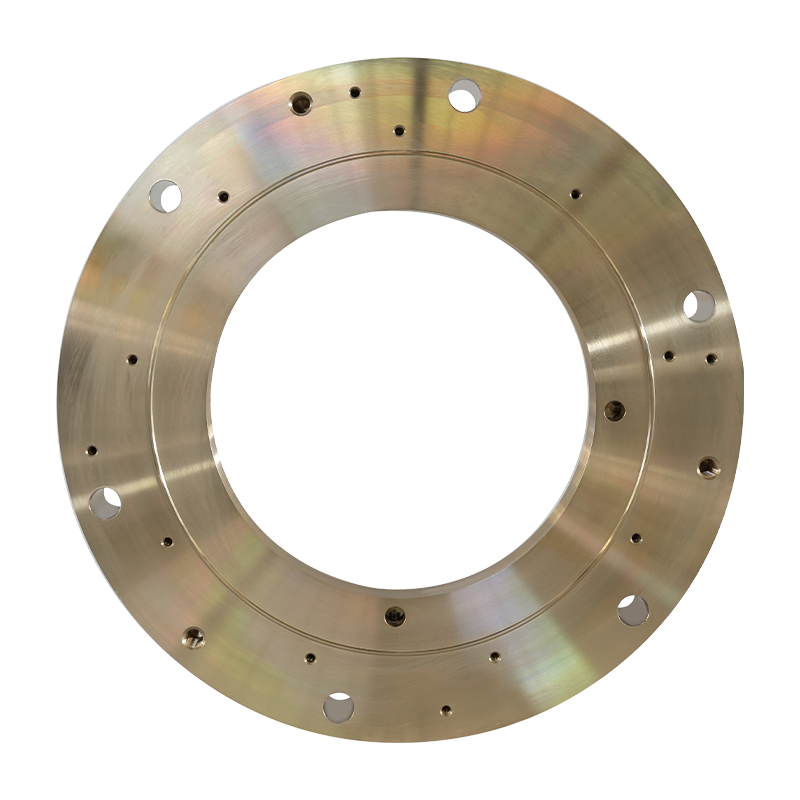
Marine Kobberlegering Tætningsring Marine Tætningsring er en nøgletætningskomponent i s...
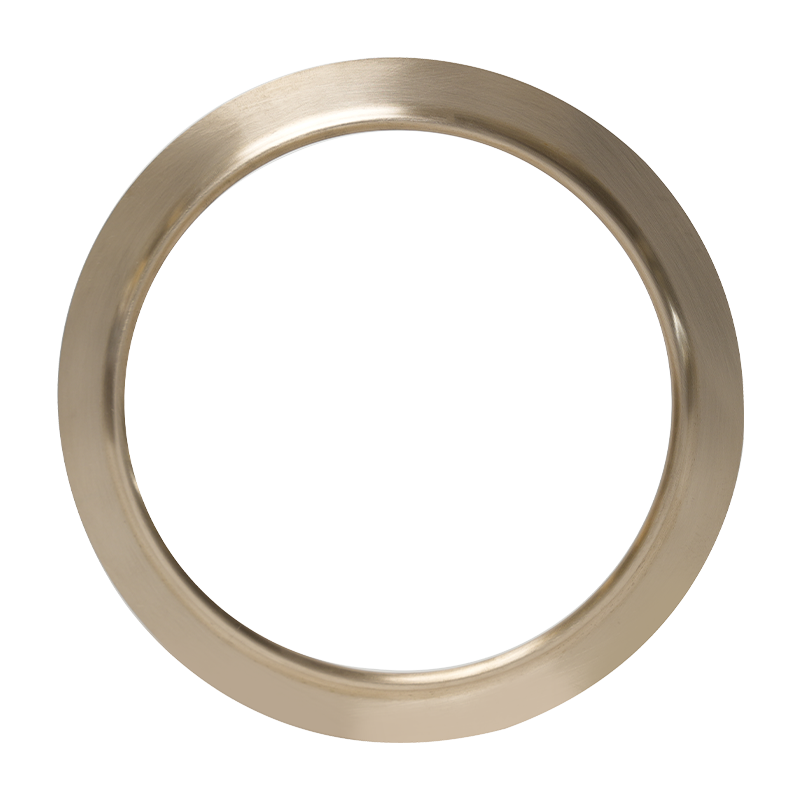
Propulsion Device Seal Marine Copper Alloy Tætningsring er lavet af højkvalitets kobber...
Ankerspilleje og tinbronzebøsning er designet til tung belastning, høj hastighed og høj...
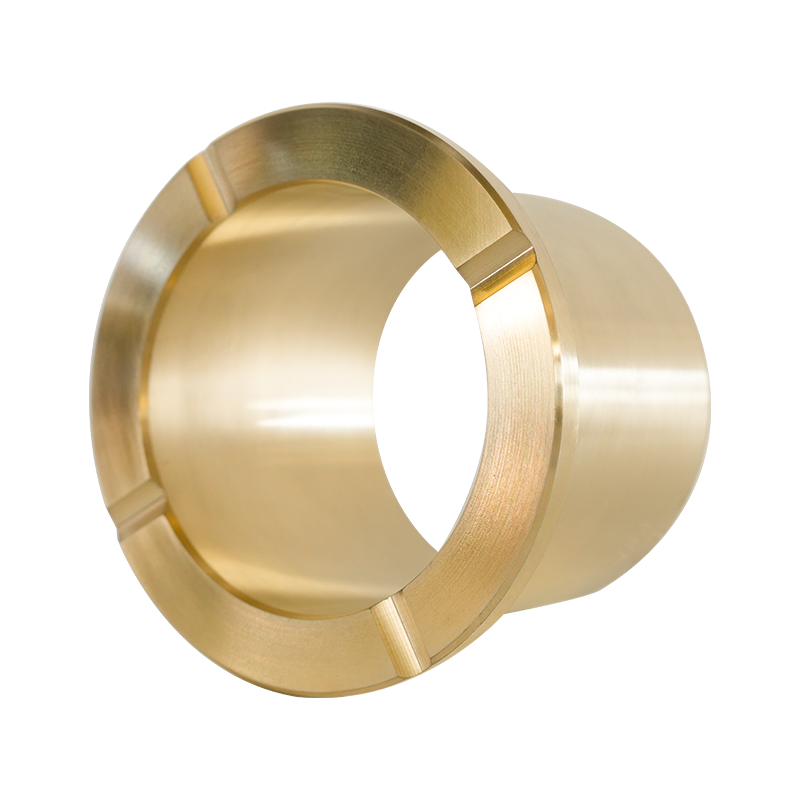
Mineudstyr Messingbøsning er specielt designet til højbelastnings- og slitageforhold fo...
Engineering Machinery Messing bøsning er specielt designet til høj belastning og meget ...
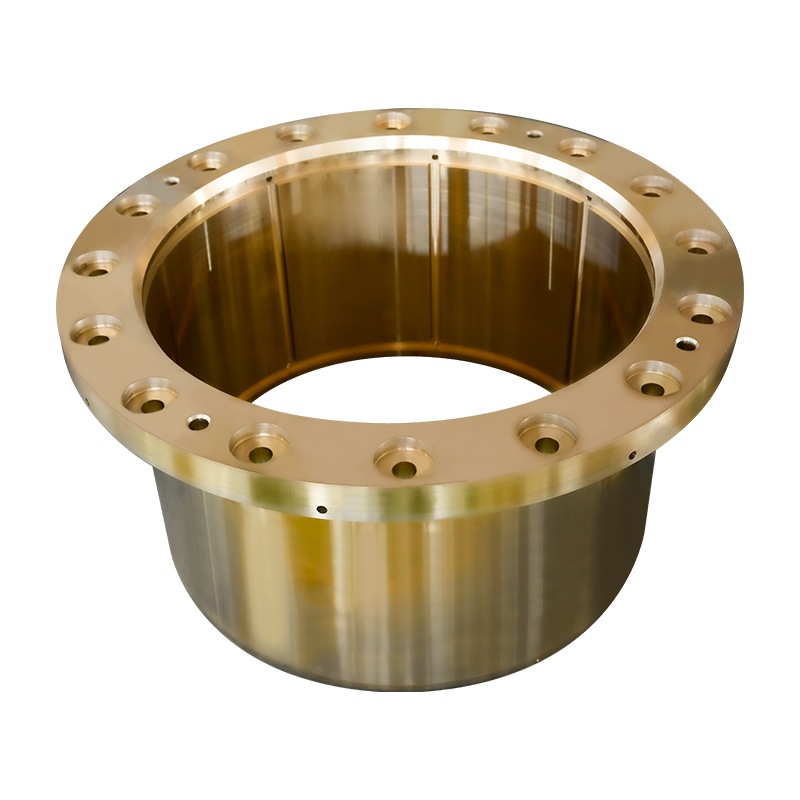
Metallurgisk udstyr Messingbøsning er en højtydende messingbøsning designet til arbejds...
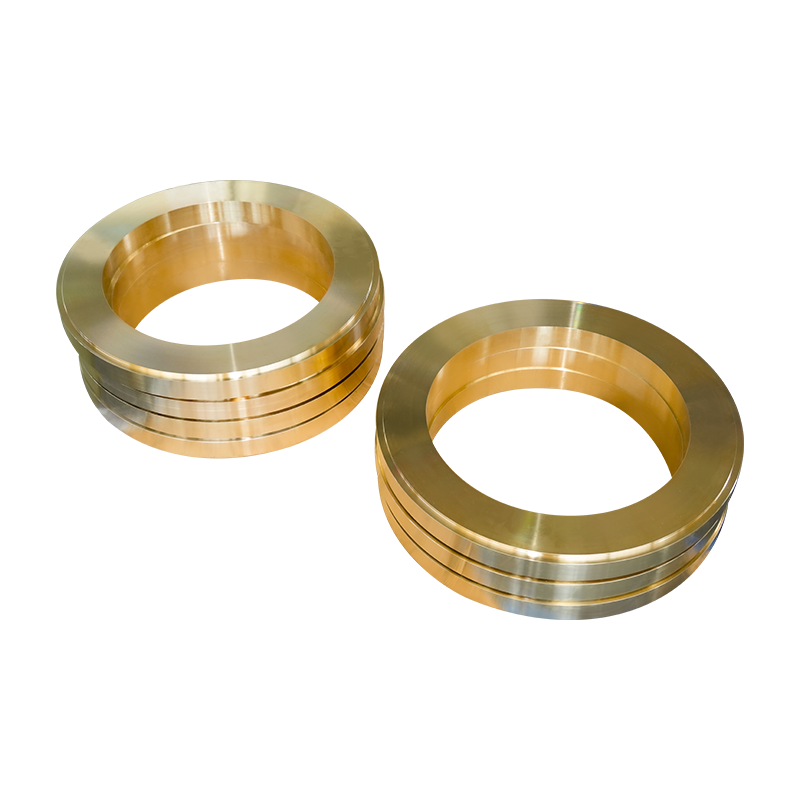
Stern akseltætningsanordning Messingbøsning er en højtydende, slidstærk kobberbøsning d...
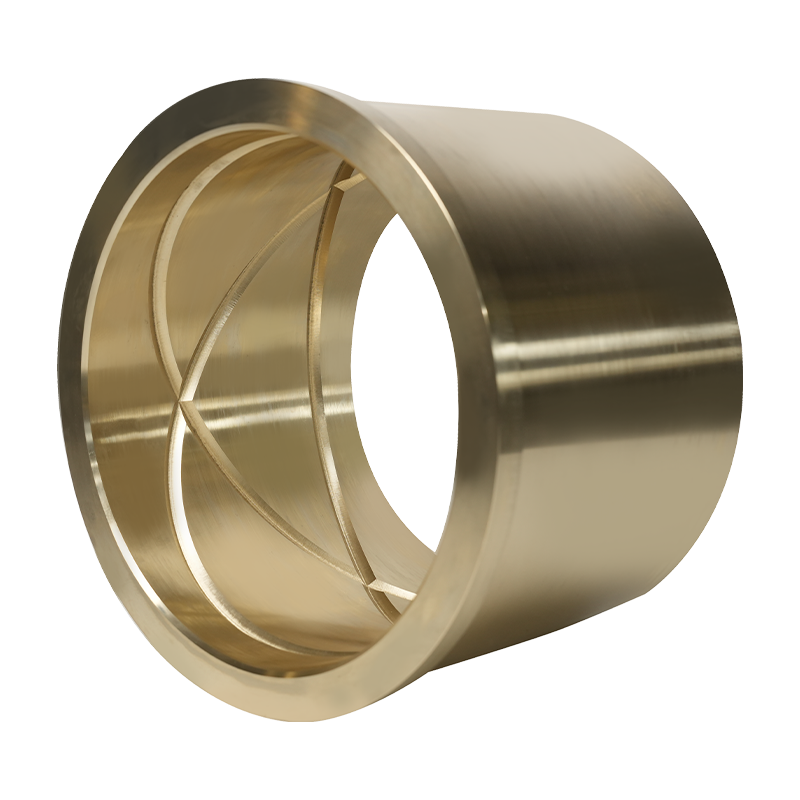
Aluminium bronze bøsning til ror transmissionssystem er skræddersyet til ror transmissi...
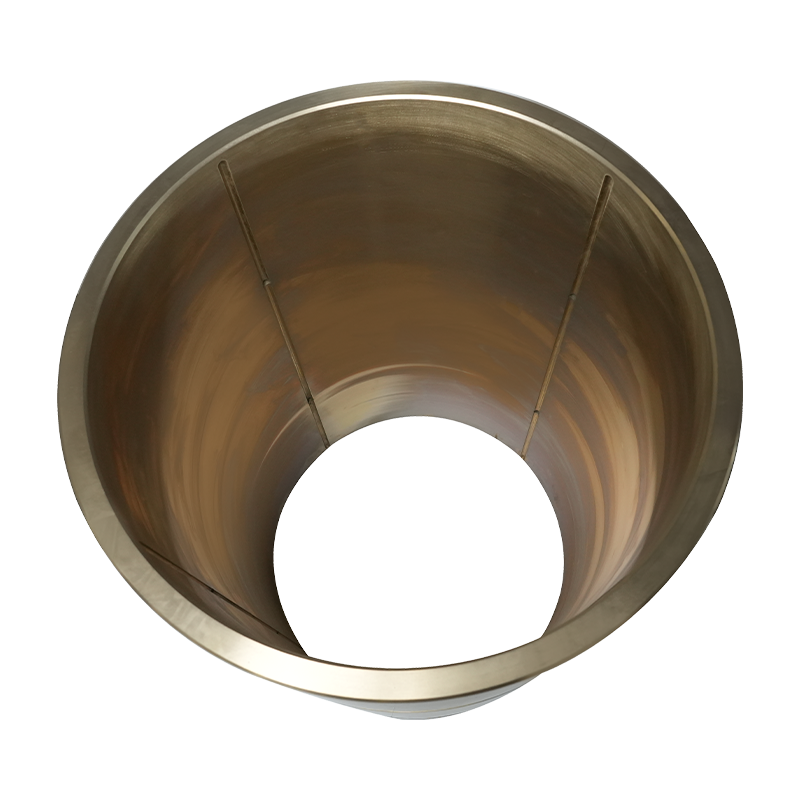
Aluminiumsbronzebøsning til skibshydraulikcylindre og rorvinkelfeedback-produkt er desi...
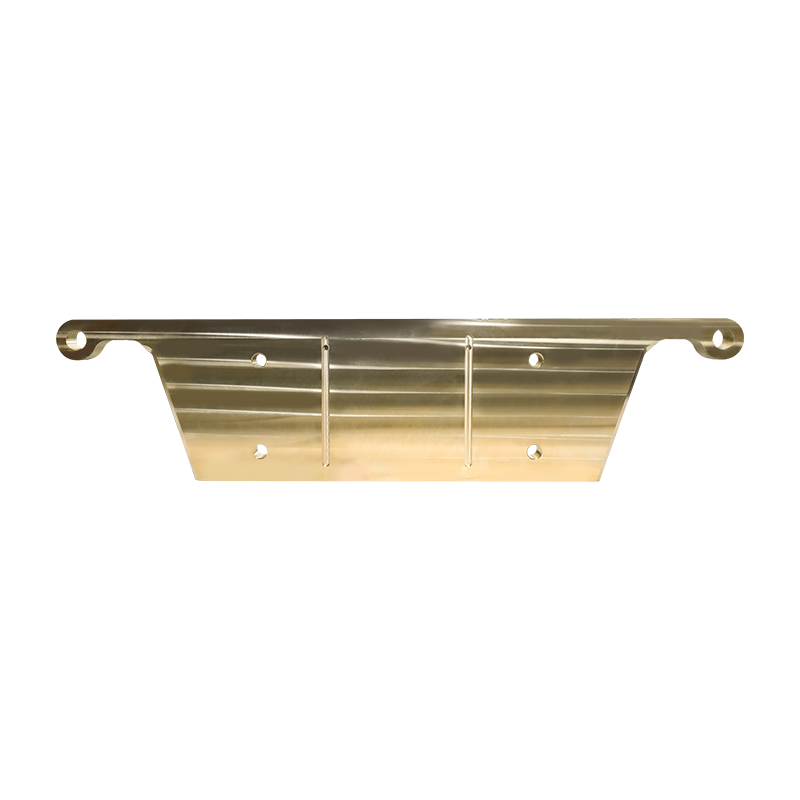
Mining Equipment Brass Plate er lavet af højkvalitets højstyrke messingmateriale, med s...
Copyright © YangZhou YiFeng Copper Products Co.,Ltd. Alle rettigheder forbeholdes
Kina kobber støbning fabrikanter engros kobberstøbefabrik